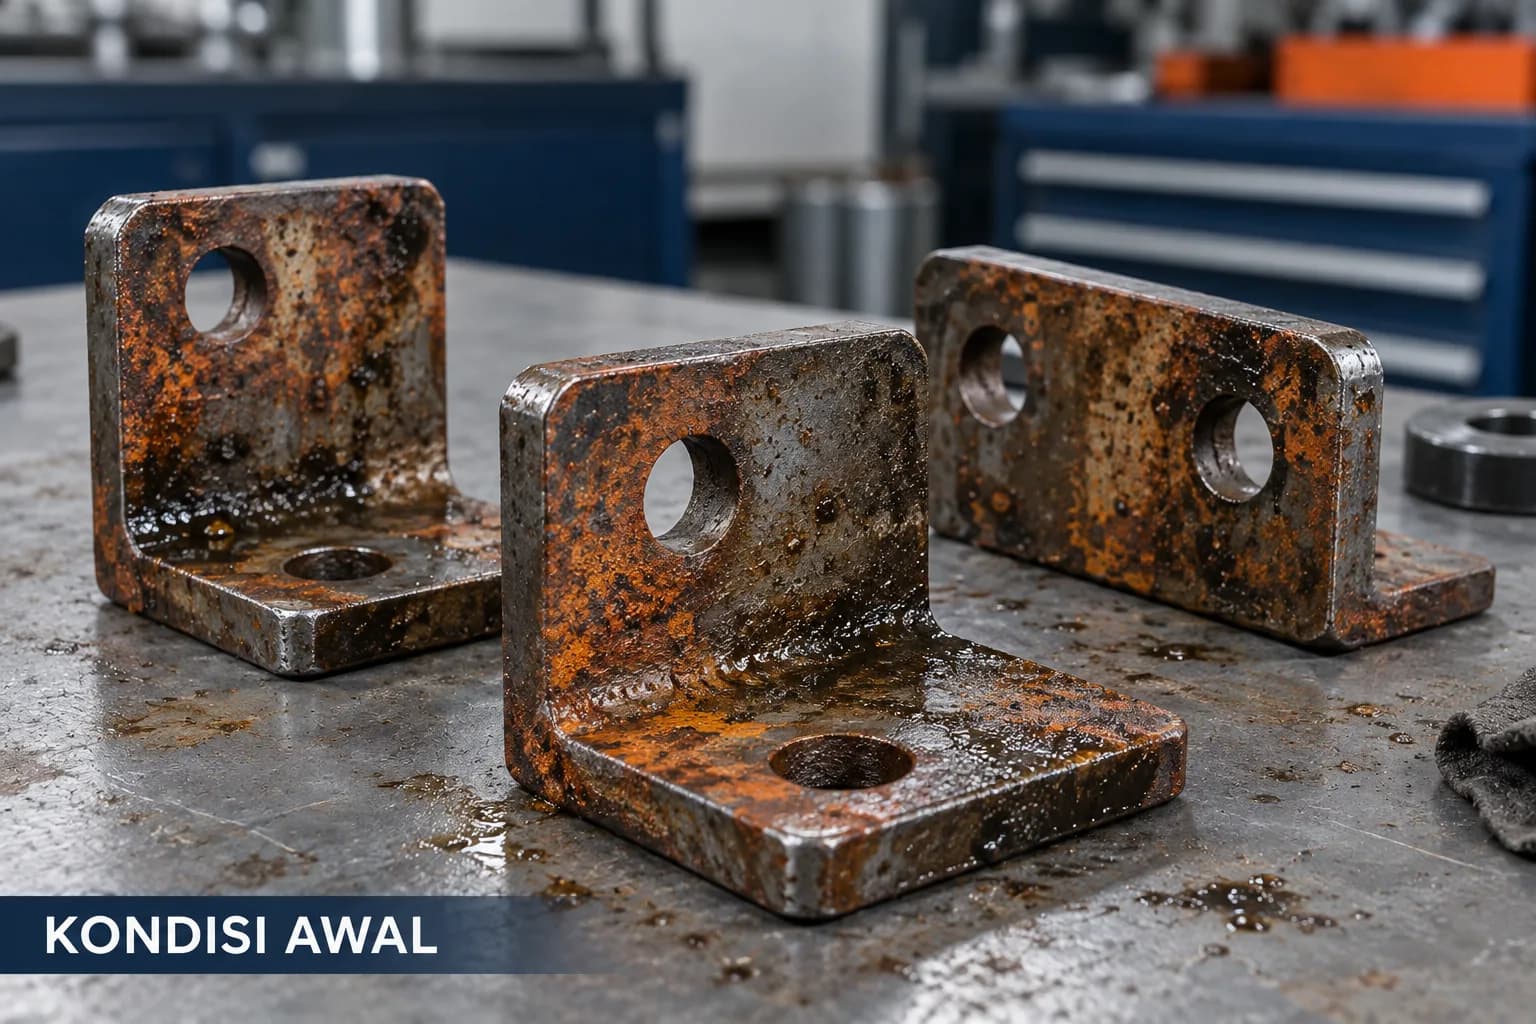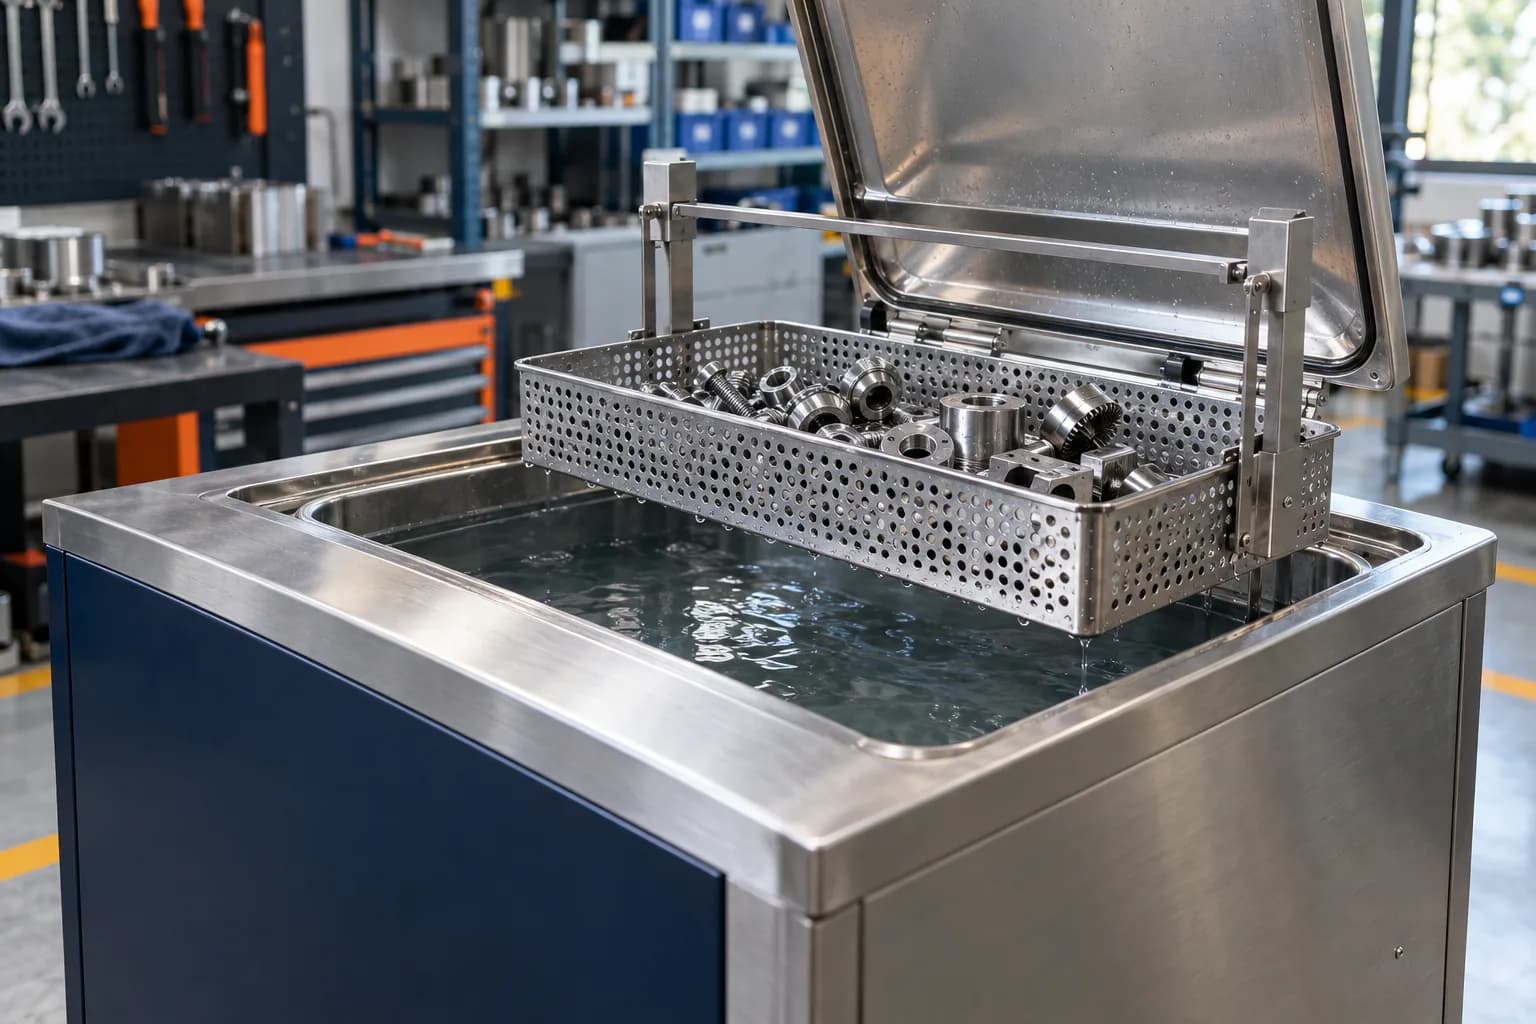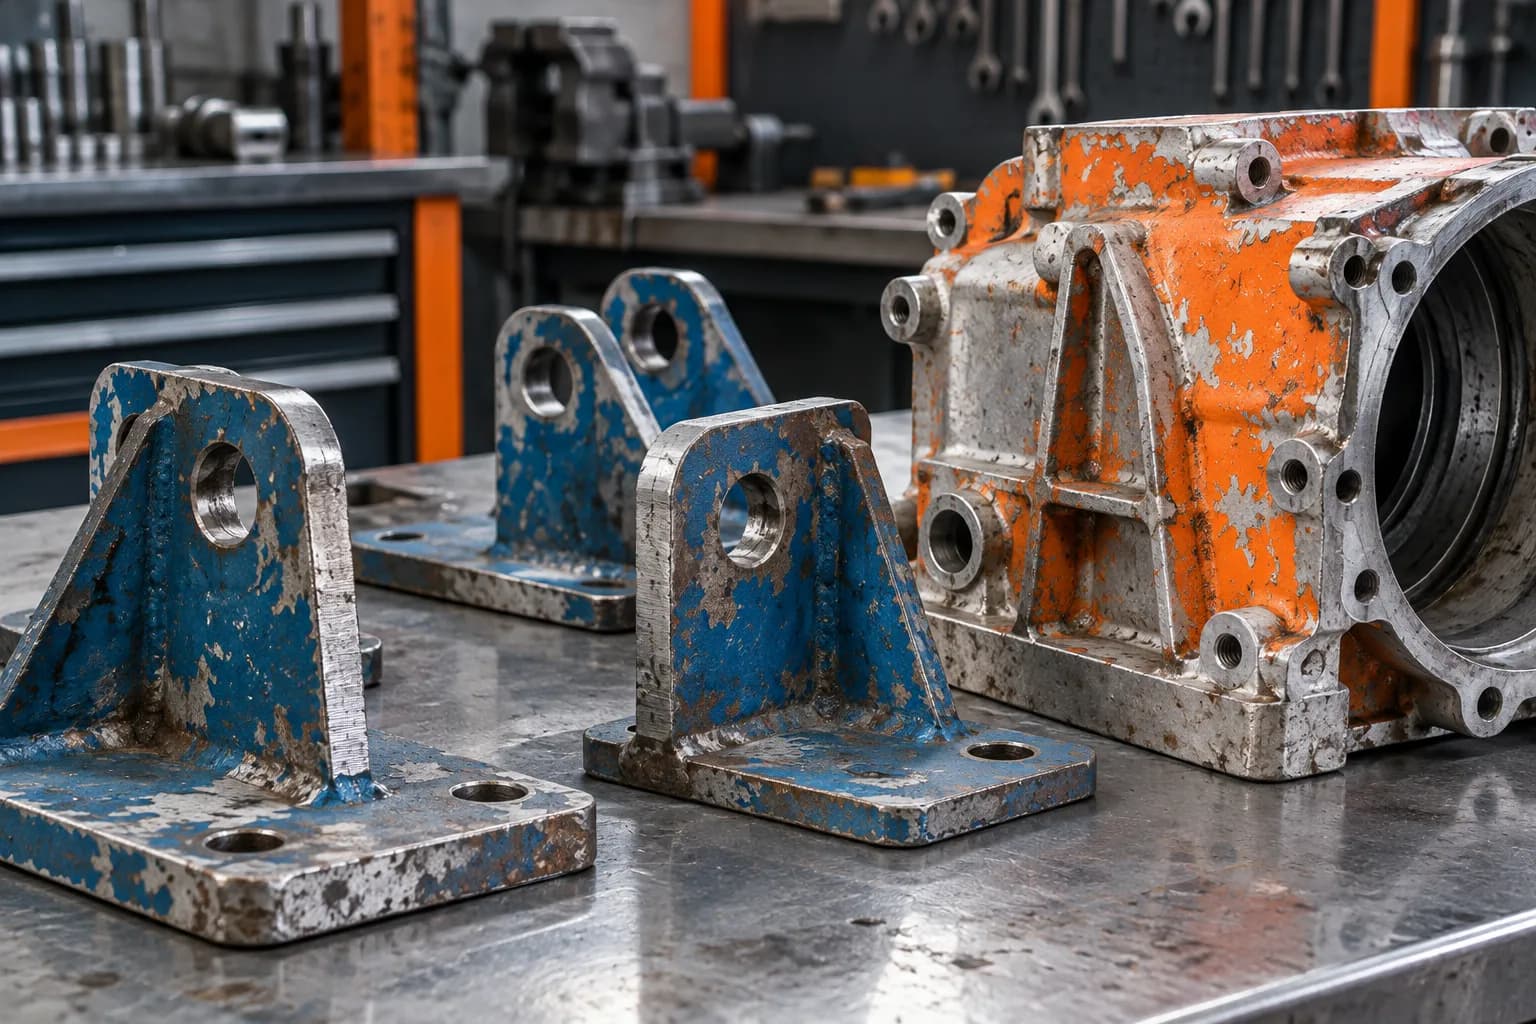
Cara kerja perontokan cat
Lapisan cat yang mengelupas, terlalu tebal, atau tidak memenuhi standar finishing sering perlu dibersihkan sebelum komponen diproses kembali. Dalam pekerjaan rework maupun perawatan komponen, perontokan cat membantu membuka kembali permukaan logam agar kondisinya dapat diperiksa dan dipersiapkan untuk tahap berikutnya.
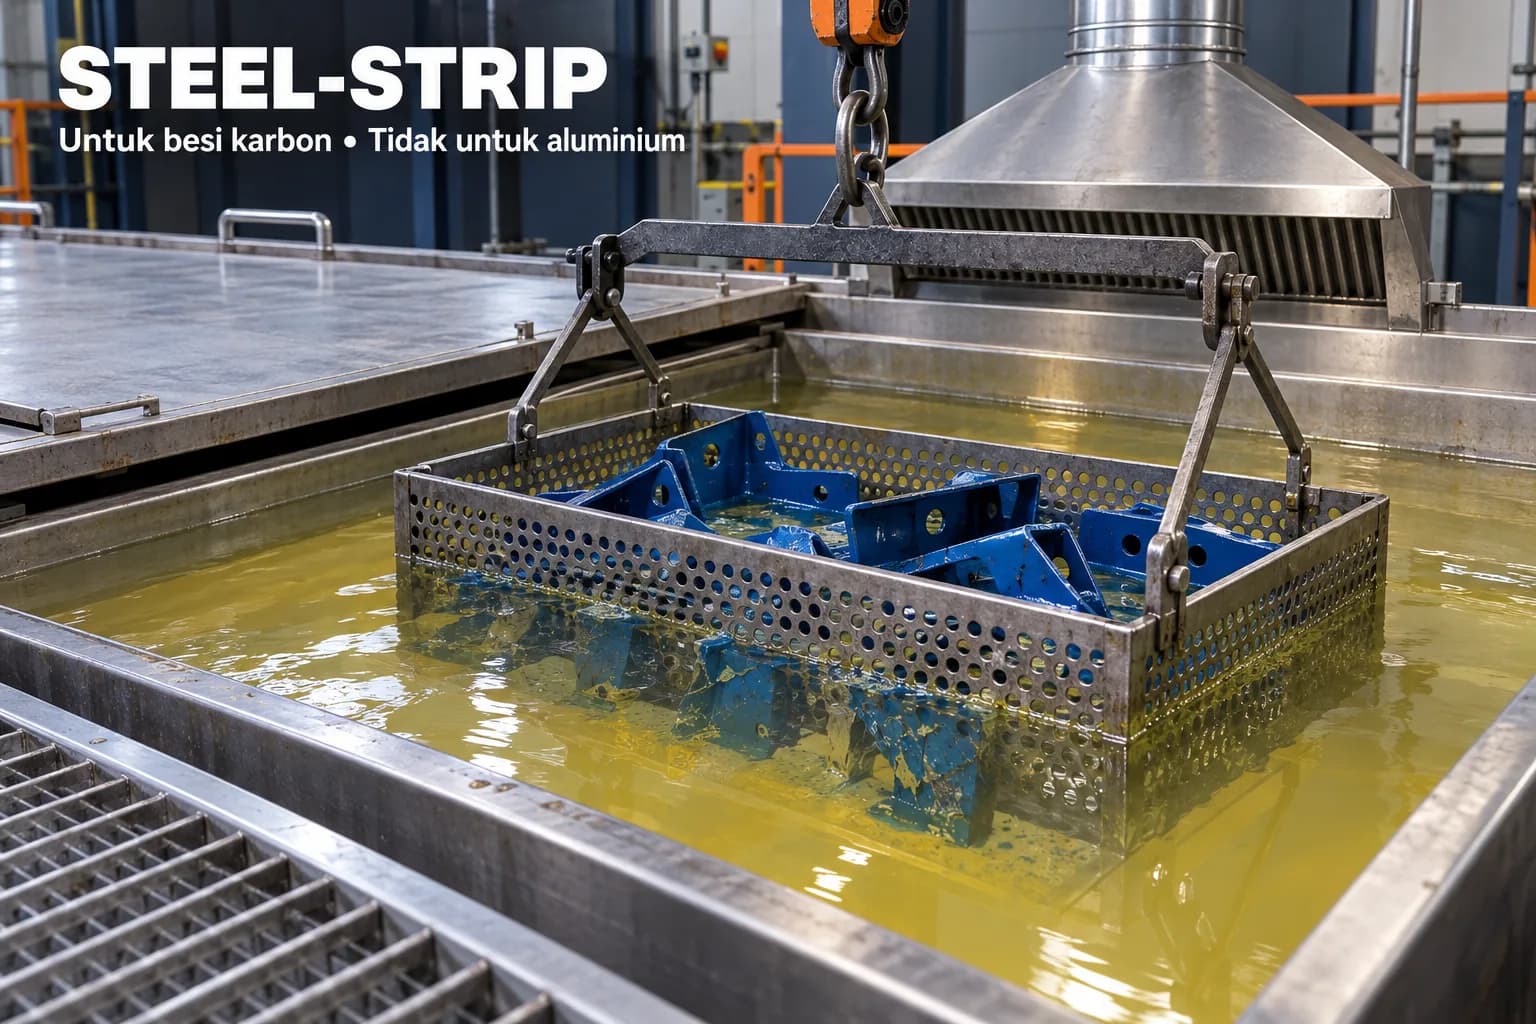
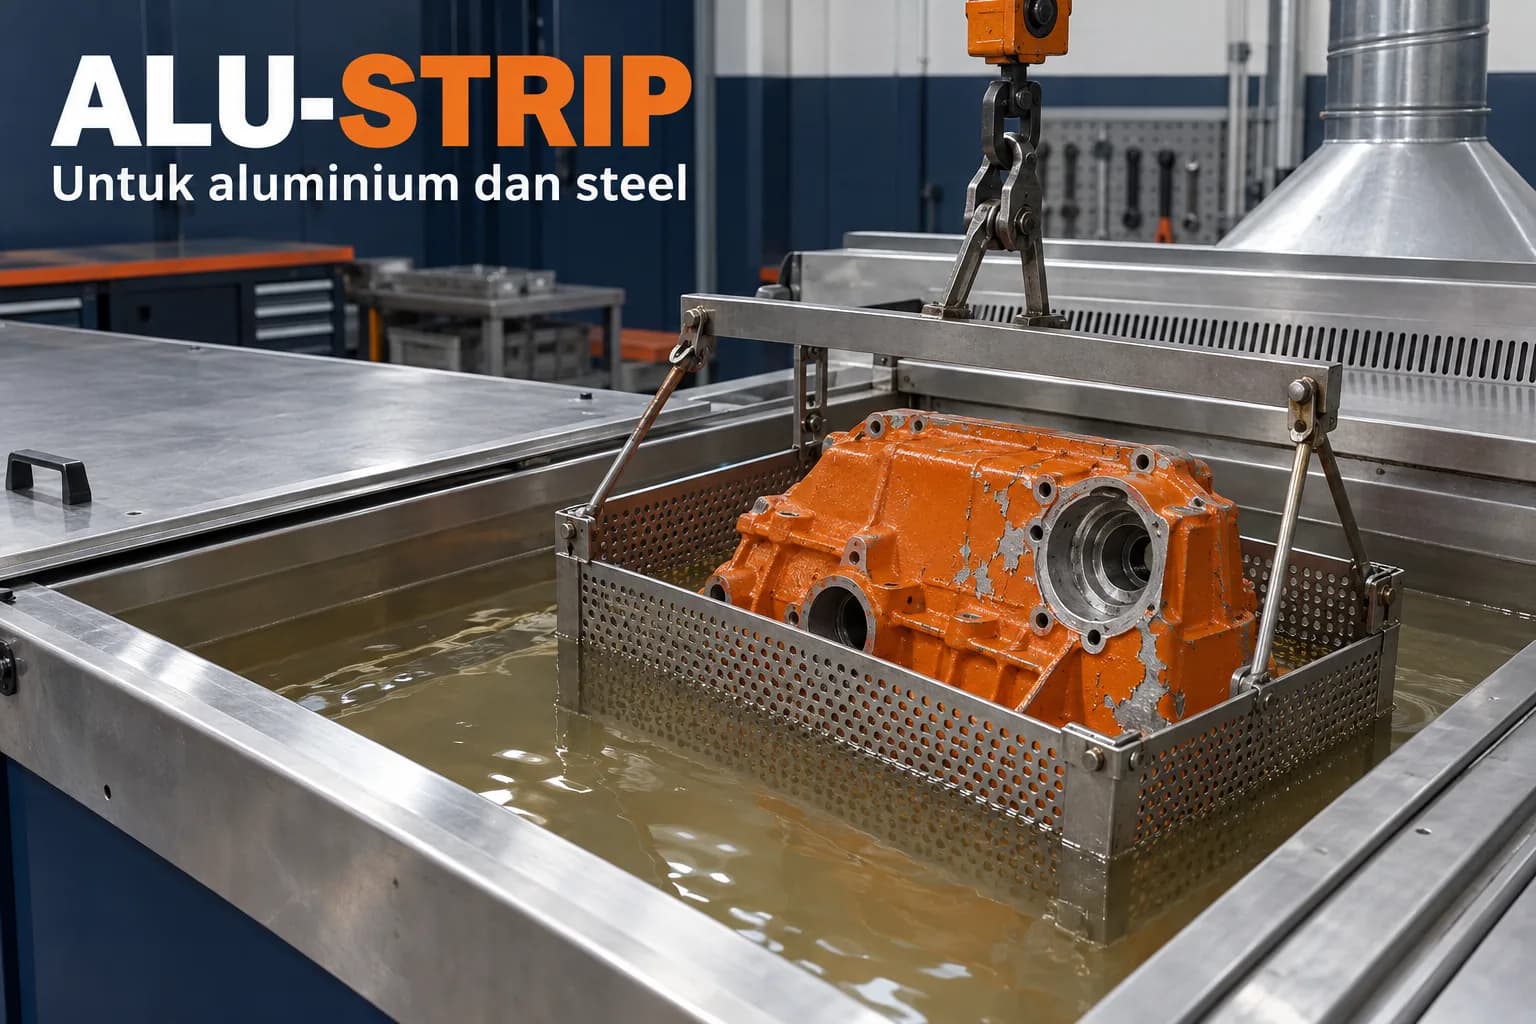
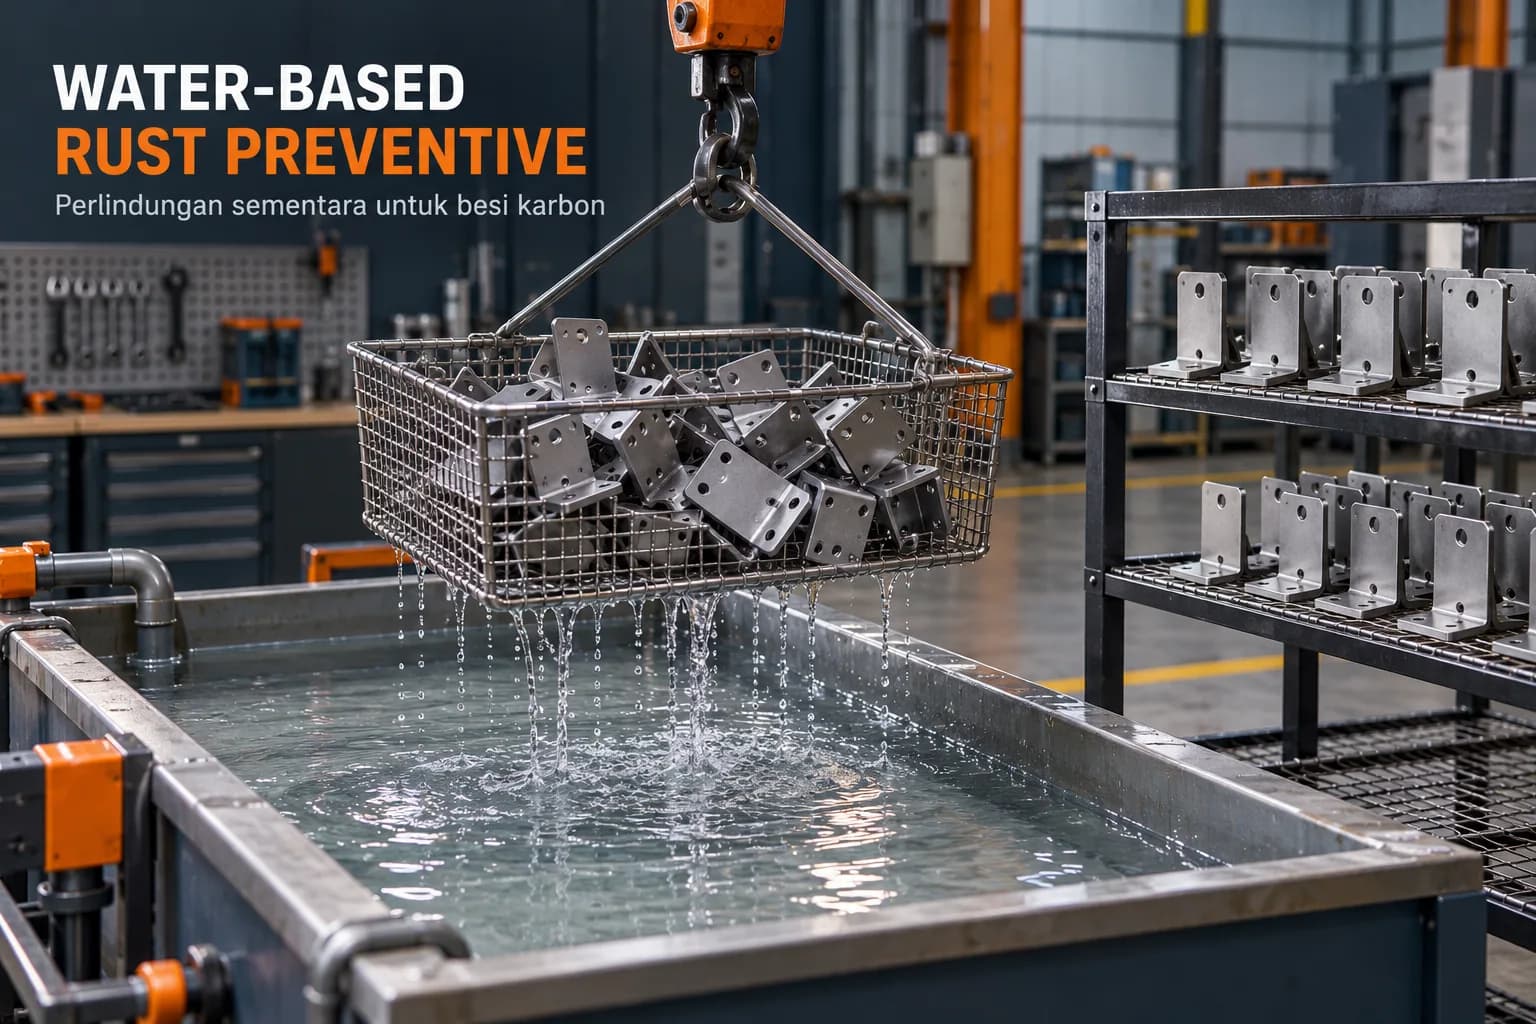
Untuk komponen yang dapat direndam, liquid paint remover menawarkan metode aplikasi dipping atau perendaman. Pemilihan produknya harus mengikuti material dasar: Hexachem Liquid Paint Remover Steel-Strip untuk besi karbon, dan Hexachem Liquid Paint Remover Alu-Strip untuk aluminium maupun steel. Steel-Strip tidak boleh digunakan pada aluminium. Setelah perontokan cat pada besi karbon, Hexachem Water-Based Rust Preventive dapat ditambahkan sebagai tahap perlindungan sementara terhadap karat.
Kedua produk merupakan pengelupas cat berbasis solvent yang siap digunakan tanpa pengenceran. Perendaman merupakan metode utama, dilakukan pada suhu ruang dengan waktu kontak awal 15-30 menit sebelum mengevaluasi pelunakan coating. Produk tidak boleh dipanaskan.
Paint remover bekerja pada lapisan cat sehingga lapisan tersebut melunak, mengembang, berkerut, atau terangkat dari permukaan. Cat tidak selalu larut seluruhnya; sebagian dapat terlepas sebagai lembaran, serpihan, atau lumpur yang perlu dipisahkan dari bak.
Kecepatan perontokan dipengaruhi jenis resin cat, ketebalan dan jumlah lapisan, kondisi curing, bentuk komponen, serta kondisi cairan. Karena itu, keberhasilan pada satu jenis cat tidak otomatis memberikan waktu proses yang sama pada jenis cat lainnya. Pengujian pada sampel diperlukan sebelum produksi.
Kedua produk dapat digunakan untuk mengelupas cat alkyd, enamel, acrylic, lacquer, epoxy tertentu, dan coating organik lain setelah uji pendahuluan. Kesesuaian ini bukan jaminan bahwa seluruh jenis epoxy atau semua coating dapat dilepas dengan hasil dan waktu yang sama.
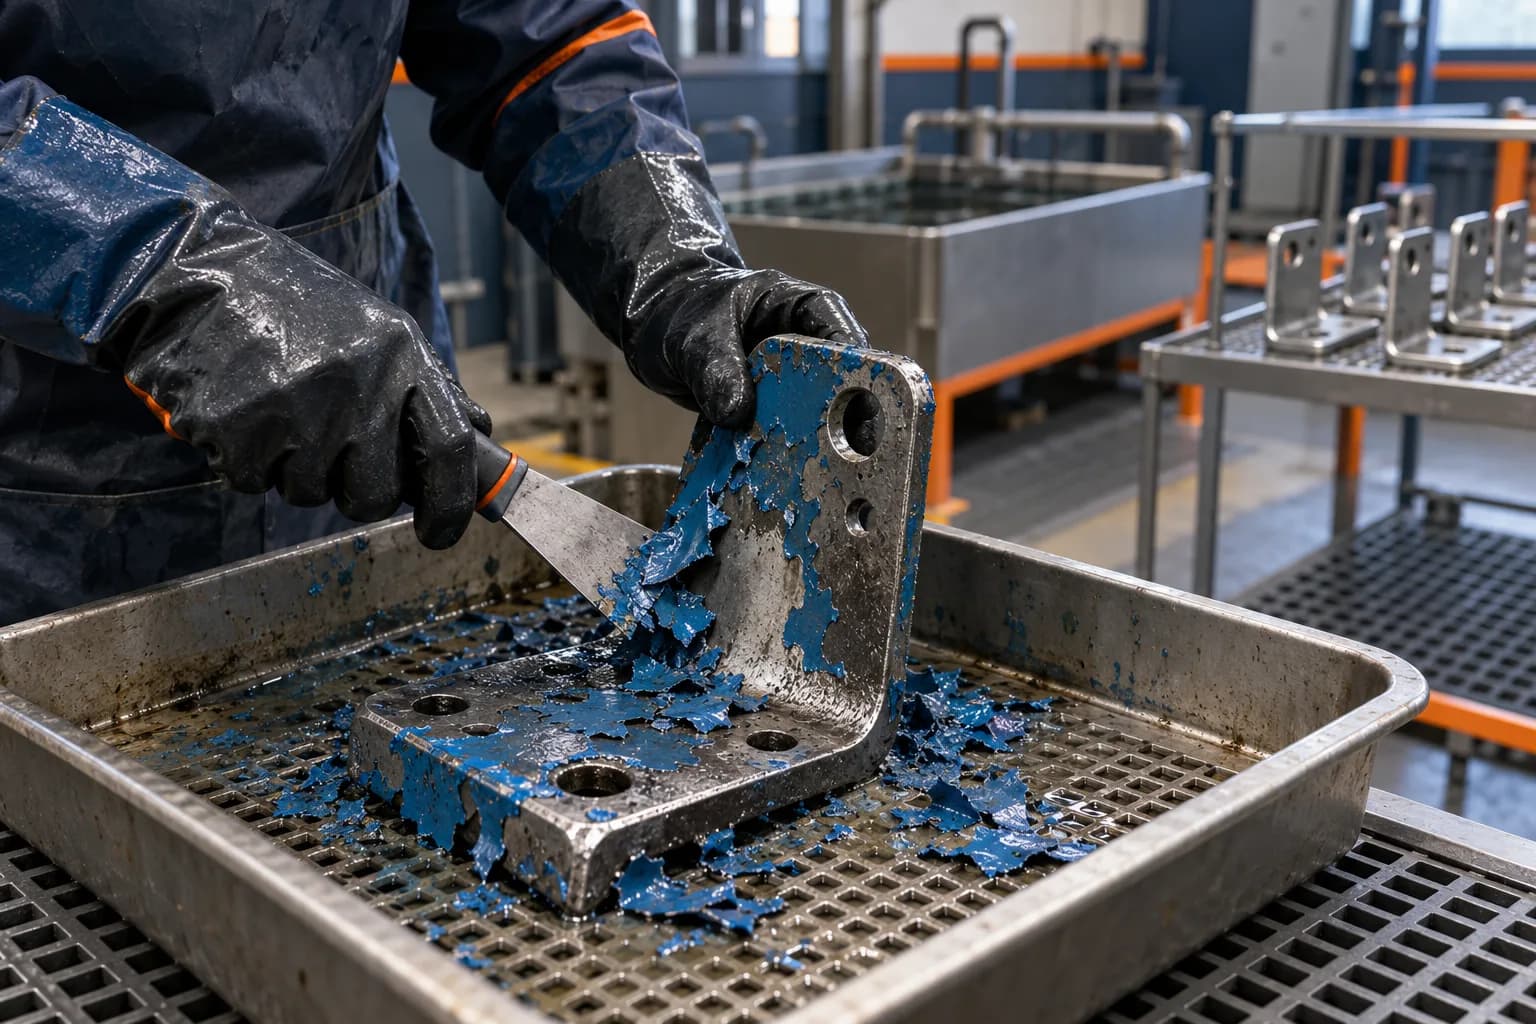
Mengapa memilih metode dipping?
Pada metode dipping, bagian komponen yang akan dibersihkan direndam di dalam bak berisi liquid paint remover. Kontak cairan dengan permukaan memungkinkan pengolahan beberapa komponen dalam satu batch, selama jarak antarkomponen tetap cukup.
Metode ini relevan untuk komponen dengan lekukan atau geometri yang sulit dijangkau secara manual. Namun, cairan hanya bekerja pada area yang benar-benar terbasahi. Rongga tertutup, kantong udara, serta posisi komponen yang saling menempel dapat menyebabkan hasil tidak merata.
Dipping dapat mengurangi kebutuhan pengikisan mekanis yang agresif. Walaupun demikian, waktu kontak dan kompatibilitas bahan tetap perlu dikendalikan agar material dasar tidak mengalami serangan kimia.
Dua pilihan produk sesuai material
| Aspek | Steel-Strip | Alu-Strip |
|---|---|---|
| Nama produk | Hexachem Liquid Paint Remover Steel-Strip | Hexachem Liquid Paint Remover Alu-Strip |
| Material sasaran | Besi karbon atau carbon steel; tidak untuk aluminium | Aluminium dan steel |
| Metode utama | Dipping/perendaman | Dipping/perendaman |
| Dosis | Gunakan langsung, tanpa pengenceran | Gunakan langsung, tanpa pengenceran |
| Suhu aplikasi | Suhu ruang; jangan dipanaskan | Suhu ruang; jangan dipanaskan |
| Waktu kontak awal | 15-30 menit, lalu evaluasi pelunakan | 15-30 menit, lalu evaluasi pelunakan |
| Warna tipikal | Bening sampai kuning muda | Bening sampai cokelat muda |
| Berat jenis | 1,22-1,25 g/mL pada 25 C | 1,20-1,23 g/mL pada 25 C |
| Contoh calon aplikasi, setelah uji | Bracket, pelat, housing, dan komponen fabrikasi besi karbon | Housing, profil, dan komponen aluminium maupun steel |
| Pemeriksaan material | Pastikan bukan galvanis, logam berlapis, atau rakitan logam campuran yang belum diuji | Identifikasi jenis alloy, kondisi permukaan, dan keberadaan anodizing atau lapisan lain |
| Finishing setelah pembersihan | Water-Based Rust Preventive untuk perlindungan sementara, bila diperlukan | Mengikuti material: pengeringan dan proses aluminium; untuk besi karbon dapat ditambah Water-Based Rust Preventive |
Alu-Strip dapat digunakan untuk aluminium dan steel, sedangkan Steel-Strip tidak dapat digunakan untuk aluminium. Untuk besi karbon, kedua tipe dapat dipilih berdasarkan kebutuhan proses dan hasil trial; untuk aluminium gunakan Alu-Strip. Penetapan produk berdasarkan material merupakan langkah awal; kesesuaian terhadap komponen dan lapisan cat tertentu tetap harus dibuktikan melalui trial.
Steel-Strip tidak boleh digunakan untuk aluminium. Magnesium, zinc, galvanis, brass, copper, dan material non-ferrous lain tidak direkomendasikan untuk Steel-Strip tanpa validasi khusus. Alu-Strip dapat digunakan untuk aluminium, paduan aluminium yang telah divalidasi, serta steel; kemampuan ini tidak otomatis berlaku untuk seluruh logam non-ferrous. Uji kupon penting pada hardened steel dan komponen baja presisi, serta aluminium cor, aluminium presisi, anodized aluminium, dan permukaan bertoleransi ketat. Lapisan anodizing atau conversion coating dapat terpengaruh.
Komponen dengan karet, plastik, seal, perekat, atau sisipan logam lain perlu dievaluasi secara terpisah. Kesesuaian Alu-Strip untuk aluminium tidak berarti semua alloy, anodizing, maupun aksesori otomatis kompatibel pada setiap waktu perendaman.
Tahapan proses perontokan cat
Identifikasi material dan kondisi lapisan
Pastikan material dasar, jenis cat bila diketahui, jumlah lapisan, dan kondisi komponen. Periksa adanya karat, kerusakan, atau lapisan khusus yang harus dipertahankan. Lepaskan aksesori yang tidak kompatibel sebelum perendaman.
Untuk besi karbon, gunakan Steel-Strip atau Alu-Strip sesuai kebutuhan dan hasil trial. Untuk aluminium, gunakan Alu-Strip; jangan gunakan Steel-Strip. Untuk material yang belum teridentifikasi atau rakitan campuran, lakukan evaluasi sebelum memasukkannya ke bak produksi.
Lakukan trial dan tetapkan parameter kerja
Gunakan sampel yang mewakili kondisi produksi. Amati kapan cat mulai melunak, kemudahan pelepasan, kebersihan akhir, serta perubahan pada logam dasarnya. Jika permukaan menunjukkan pengikisan, pitting, atau perubahan yang tidak dapat diterima, hentikan trial dan evaluasi proses.
Gunakan kedua produk langsung tanpa pengenceran pada suhu ruang. Mulai dengan waktu kontak 15-30 menit, kemudian evaluasi pelunakan coating. Angka ini adalah waktu awal evaluasi, bukan jaminan total waktu stripping. Untuk cat tebal atau multilayer, lanjutkan secara bertahap dengan inspeksi berkala dan hindari waktu kontak berlebihan yang belum divalidasi.
Jangan memanaskan produk. Jangan mencampurnya dengan alkali kuat, oksidator kuat, pemutih, atau bahan kimia lain.
Persiapan komponen dan bak
Singkirkan kotoran lepas serta minyak atau grease berlebih. Apabila diperlukan pre-cleaning, gunakan pembersih yang kompatibel, kemudian bilas dan kondisikan komponen sesuai prosedur sebelum masuk ke paint remover. Hindari membawa air atau bahan pembersih ke dalam bak stripping.
Gunakan bak, basket, gantungan, seal, dan peralatan pemindahan yang telah dipastikan kompatibel terhadap formulasi. Pisahkan bak Steel-Strip dan Alu-Strip serta beri label yang jelas. Sediakan penampungan tumpahan, tutup bak, dan local exhaust ventilation yang efektif. Untuk Steel-Strip, gunakan tank steel atau wadah kompatibel bertutup; hindari wadah aluminium, galvanis, zinc, dan material reaktif. Untuk Alu-Strip, gunakan wadah atau tank bertutup yang kompatibilitasnya telah divalidasi. Kesesuaian produk untuk komponen aluminium tidak otomatis menetapkan aluminium sebagai bahan bak penyimpanan atau proses.
Perendaman dengan produk yang sesuai
Turunkan komponen secara perlahan menggunakan basket atau gantungan. Pastikan seluruh permukaan target terendam, tidak saling menempel, dan tidak menyimpan kantong udara.
Mulai perendaman selama 15-30 menit, lalu periksa apakah coating telah melunak. Untuk lapisan tebal atau multilayer, lanjutkan bertahap sambil melakukan inspeksi berkala. Jangan memperpanjang perendaman tanpa batas hanya karena masih ada sedikit cat yang tertinggal. Setelah lapisan cukup melunak, angkat komponen dan tiriskan secara terkendali pada area yang dilengkapi pengendalian uap.
Lepaskan cat yang telah melunak
Lepaskan coating yang sudah melunak menggunakan scraper atau sikat yang sesuai dengan material komponen, tanpa scraping atau grinding berlebihan. Kerjakan di area yang dapat menampung residu. Apabila masih terdapat lapisan kuat, evaluasi kebutuhan siklus ulang sesuai batas waktu kontak yang telah divalidasi.
Serpihan cat harus dipisahkan dari komponen dan dikelola sebagai residu proses. Hindari metode pembersihan yang menyebarkan percikan atau aerosol bahan kimia secara tidak terkendali.
Bersihkan residu dan periksa permukaan
Bilas atau lakukan post-cleaning mengikuti prosedur produksi, kemudian netralisasi bila diperlukan. Jenis media bilas, bahan penetral, dan dosis netralisasi perlu ditetapkan dalam prosedur produksi yang tervalidasi. Kedua produk memiliki kelarutan terbatas dalam air dan dapat membentuk dua fase, sehingga pembersihan residu harus diperiksa, bukan diasumsikan selesai hanya setelah kontak dengan air.
Bila netralisasi memang disyaratkan, lakukan sebagai tahap terpisah dengan prosedur yang tervalidasi; jangan menambahkan bahan penetral langsung ke bak paint remover. Pastikan tidak ada residu tertinggal di lubang, sambungan, atau celah.
Segera keringkan komponen setelah post-cleaning dan netralisasi bila diperlukan: pada besi karbon untuk mencegah flash rust, dan pada aluminium untuk mencegah noda air atau oksidasi permukaan. Periksa kebersihan dan kondisi material dasar sebelum finishing. Permukaan yang tampak bebas cat belum tentu bebas kontaminan yang dapat mengganggu perlindungan atau daya lekat cat berikutnya.
Finishing besi karbon: Water-Based Rust Preventive
Setelah cat terangkat, besi karbon kehilangan penghalang yang sebelumnya membatasi kontak dengan lingkungan. Terutama setelah pembilasan berair, permukaan dapat mengalami karat awal atau flash rust selama menunggu proses berikutnya.
Hexachem Water-Based Rust Preventive ditujukan sebagai tahap perlindungan sementara untuk besi karbon setelah proses Steel-Strip maupun Alu-Strip dan pembersihan residu selesai. Pemilihan finishing ini mengikuti material besi karbon, bukan hanya nama paint remover yang digunakan. Tahap ini relevan untuk komponen yang akan menunggu proses, dipindahkan, atau disimpan sementara dalam kondisi penyimpanan yang sesuai.
Selesaikan terlebih dahulu tahap pembersihan setelah stripping: post-cleaning atau pembilasan, netralisasi bila diperlukan, lalu pengeringan segera. Sesudah komponen bersih dan lolos inspeksi, tambahkan Water-Based Rust Preventive sebagai tahap finishing terpisah sesuai petunjuk aplikasi produk. Untuk integrasi langsung dari pembilasan ke bak rust preventive, urutan dan kondisi masuk komponen harus divalidasi secara khusus agar tidak terjadi kontaminasi atau jeda yang memicu flash rust.
Metode aplikasi, kebutuhan pengenceran, waktu kontak, penirisan, dan pengeringan setelah rust preventive harus mengikuti petunjuk produk tersebut. Parameter 15-30 menit dan penggunaan tanpa pengenceran pada artikel ini berlaku untuk kedua paint remover, bukan otomatis untuk rust preventive.
Jangan memasukkan komponen yang masih membawa paint remover atau residu asam ke dalam bak rust preventive. Kontaminasi dapat mengganggu kondisi bak dan kinerjanya. Konsentrasi, waktu kontak, kondisi pengeringan, serta lama perlindungan harus ditetapkan berdasarkan petunjuk aplikasi produk dan validasi aktual.
Water-Based Rust Preventive tidak menggantikan primer atau pretreatment sebelum pengecatan. Jika komponen akan dicat ulang, evaluasi kompatibilitas residu inhibitor dan lakukan pembersihan atau pretreatment yang disyaratkan sistem cat. Untuk komponen yang langsung masuk lini pengecatan, tahap perlindungan sementara dapat disesuaikan dengan alur proses yang telah divalidasi.
Finishing aluminium setelah Alu-Strip: pembersihan, pengeringan, dan inspeksi
Untuk komponen aluminium setelah penggunaan Alu-Strip, bilas atau lakukan post-cleaning sesuai prosedur produksi, netralisasi bila diperlukan, kemudian keringkan segera untuk mencegah noda air atau oksidasi permukaan. Periksa adanya sisa cat, perubahan warna, pitting, atau perubahan tekstur yang tidak diinginkan.
Aluminium tidak mengalami karat merah seperti besi karbon, tetapi tetap dapat mengalami korosi. Pada workflow ini, Water-Based Rust Preventive tidak dimasukkan dalam jalur aluminium. Lanjutkan dengan penyimpanan bersih dan kering atau pretreatment aluminium yang sesuai apabila komponen akan dicat ulang.
Workflow proses
Apabila inspeksi menemukan sisa cat, evaluasi siklus stripping ulang sebelum finishing. Apabila ditemukan serangan pada logam dasar, hentikan proses dan evaluasi parameter.
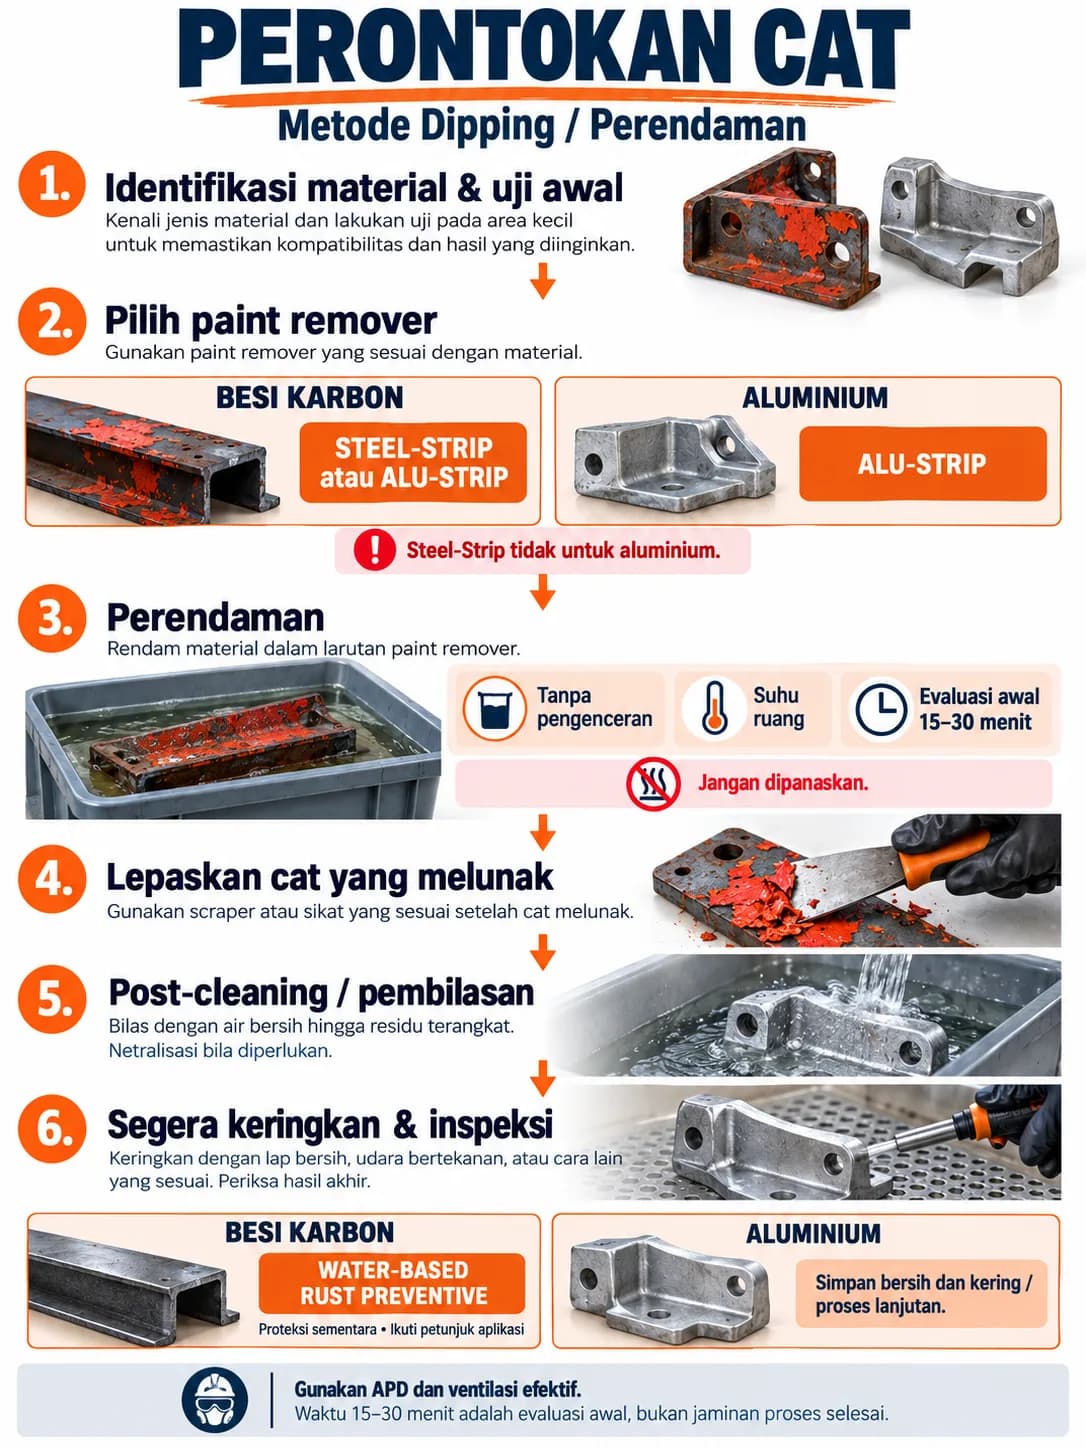
Menjaga konsistensi hasil
Catat jenis material dan coating, beban batch, waktu kontak, kondisi cairan, dan hasil inspeksi. Pisahkan serpihan serta lumpur cat dengan metode yang kompatibel. Jangan menganggap cairan yang masih tersedia volumenya pasti masih memiliki kemampuan stripping yang sama.
Hindari kontaminasi silang antarproduk dan cairan bilas. Penambahan produk, pemulihan bak, atau penggantian cairan dilakukan berdasarkan prosedur dan evaluasi performa, bukan sekadar perkiraan visual.
Keselamatan kerja dan penanganan residu
Liquid paint remover industri memerlukan operator terlatih, SDS terbaru, pengendalian uap pada sumbernya, serta perlindungan mata, wajah, kulit, dan pernapasan berdasarkan penilaian paparan. Tutup bak saat tidak digunakan dan jangan menempatkan kepala di atas permukaan bak.
Gunakan sistem tertutup atau tank bertutup dan local exhaust ventilation. Pilih sarung tangan berdasarkan data permeasi, gunakan chemical splash goggles dan face shield, pakaian pelindung serta apron, dan perlindungan pernapasan berdasarkan penilaian risiko. Sediakan eyewash, safety shower, serta prosedur tanggap darurat. Baca SDS sebelum penggunaan, penyimpanan, transportasi, dan pembuangan.
Jangan memanaskan produk atau menggunakannya dekat welding arc, permukaan panas, dan api terbuka karena dapat terbentuk gas dekomposisi beracun. Jangan mencampur dengan alkali kuat, oksidator kuat, pemutih, atau bahan kimia lain.
Tampung cairan bekas, lumpur cat, dan cairan pembilasan untuk pengelolaan limbah yang sesuai. Jangan membuang residu proses ke saluran air.
Pilih proses berdasarkan material dan kebutuhan finishing
Pemilihan produk yang tepat membantu membangun proses perontokan cat yang terkendali: Steel-Strip untuk besi karbon (tidak untuk aluminium), Alu-Strip untuk aluminium maupun steel, dan Water-Based Rust Preventive sebagai perlindungan sementara khusus jalur besi karbon setelah pembersihan.
Hubungi kami dengan informasi material, jenis cat, dan ukuran komponen
Hubungi PT Hexachem Indonesia dengan informasi material, jenis cat, ukuran komponen, dan target proses berikutnya untuk menentukan kebutuhan trial serta alur aplikasi yang sesuai. Informasi produk dan layanan tersedia di www.hexachemindonesia.com.